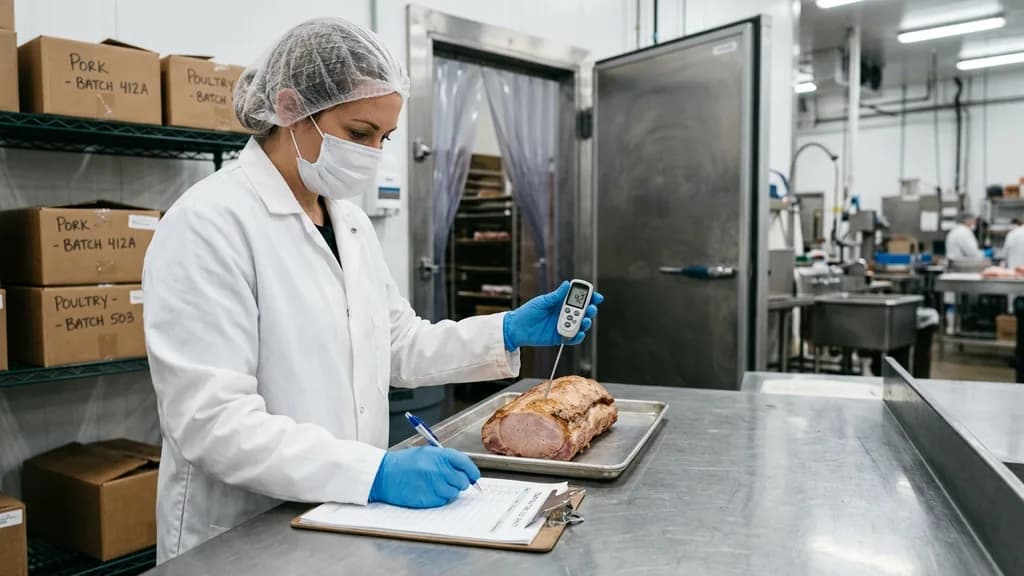
La inocuidad alimentaria es la garantía de que un alimento no causará daño al consumidor cuando se prepare o se consuma de acuerdo con el uso previsto. No es una cualidad que se vea, se huela o se pruebe: un alimento contaminado puede tener aspecto, olor y sabor perfectos. Por eso la inocuidad no se verifica al final, se construye durante todo el proceso y se demuestra con evidencia.
Guía completa de inocuidad alimentaria en Ecuador 2026
Esta página es el pilar del clúster de inocuidad: BPM, POES, HACCP, trazabilidad y capacitación, cada uno con su guía y su servicio.
| Pieza del clúster | Qué resuelve |
|---|---|
| Qué son las BPM | Las condiciones que exige la norma y el certificado |
| POES | Los ocho procedimientos de saneamiento y su registro |
| HACCP | Los 7 principios y los 12 pasos |
| Trazabilidad de alimentos | Cómo se reconstruye un lote hacia atrás y hacia adelante |
| Capacitaciones obligatorias ARCSA | Qué capacitación exige la norma y qué evidencia se conserva |
| Servicio: implementación BPM | |
| Servicio: plan HACCP | |
| Servicio: ISO 22000 | |
| Capacitación en manipulación de alimentos | |
| Consultoría en inocuidad | |
| NTE INEN 2266 — Transporte y manejo de materiales peligrosos |
Dato propio de Tagline
El certificado de BPM cuesta cinco veces más para una industria que para un artesano: de USD 482,00 a USD 2.410,00
La tasa del certificado de Buenas Prácticas de plantas procesadoras de alimentos del tarifario ARCSA 2026 se calcula multiplicando la remuneración básica unificada por un coeficiente según el tamaño de la planta: industria ×5 = USD 2.410,00 · mediana industria ×4 = USD 1.928,00 · pequeña industria ×3 = USD 1.446,00 · microempresa ×2 = USD 964,00 · artesanos ×1 = USD 482,00. Es el coste de la verificación, no del sistema: los BPM, los POES y el plan HACCP hay que tenerlos funcionando antes de pagar la tasa, porque la auditoría verifica lo que ya se hace.
Cómo citar: Tagline Soluciones Empresariales (2026). Tasa del certificado de BPM por tamaño de planta, ARCSA 2026. Elaborado a partir del tarifario oficial de ARCSA, «Tasas vigentes 2026», sección de certificado de Buenas Prácticas de plantas procesadoras de alimentos (RBU × coeficiente). Documento fuente: ARCSA-TASAS-VIGENTES-2026.pdf. Disponible en tagline-soluciones.com/blog/calidad/cuanto-cuesta-registro-sanitario-ecuador/
Ver la tabla completa de tasas ARCSA 2026 →Inocuidad y calidad no son lo mismo
Es la confusión más frecuente y tiene consecuencias prácticas. La calidad reúne los atributos que el cliente espera y por los que paga: sabor, textura, color, presentación, peso, vida útil. La inocuidad —que empieza por la capacitación en manipulación de alimentos del personal— es un requisito no negociable de seguridad: el alimento no debe enfermar a nadie.
Un producto puede ser de calidad excelente y no ser inocuo —un chocolate premium contaminado con Salmonella sigue siendo peligroso—, pero lo contrario no se acepta nunca: ningún atributo de calidad compensa la falta de inocuidad. Por eso la inocuidad está regulada por la autoridad sanitaria y la calidad, en cambio, la define en gran medida el mercado.
¿Necesita aplicarlo en su empresa? Escríbanos por WhatsApp y le contamos cómo trabaja Tagline con su empresa.
Conversar por WhatsAppLos tres peligros que controla la inocuidad
| Peligro | Ejemplos | Cómo entra al alimento |
|---|---|---|
| Biológico | Salmonella, Listeria monocytogenes, E. coli, mohos y sus micotoxinas, virus | Materia prima contaminada, manipulación, superficies sucias, ruptura de la cadena de frío |
| Químico | Residuos de plaguicidas, restos de detergente o desinfectante, metales pesados, alérgenos no declarados | Campo, saneamiento mal ejecutado, envases inadecuados, etiquetado incorrecto |
| Físico | Vidrio, metal, plástico duro, huesos, joyería del personal | Equipos, empaques, infraestructura, prácticas del personal |
A estos tres se suma hoy un cuarto frente que la industria trata aparte: los alérgenos —leche, huevo, maní, frutos secos, soya, trigo, pescado, mariscos, sulfitos—. Son un peligro químico particular porque el consumidor no puede detectarlos y, para quien es alérgico, un rastro basta. Se controlan con secuencia de producción, limpieza entre lotes y declaración correcta en la etiqueta.
Cómo se garantiza la inocuidad: los cuatro escalones
La inocuidad no se logra con un solo documento ni con una sola certificación. Se construye por capas, y cada una supone la anterior:
- Buenas Prácticas de Manufactura (BPM): las condiciones de infraestructura, higiene, personal y operación de la planta. Son el piso.
- POES: los procedimientos escritos de limpieza, desinfección, agua, higiene del personal y control de plagas, con dosis, frecuencias y registros.
- HACCP: el análisis de los peligros propios de cada producto y el control de los puntos críticos donde todavía pueden eliminarse.
- ISO 22000 o FSSC 22000: el sistema de gestión que integra todo lo anterior, lo hace auditable y permite certificarse ante un organismo acreditado.
El tramo que casi nadie audita es el transporte, y tiene sus propios artículos: permiso de transporte de alimentos.
La inocuidad en la cadena: del campo a la mesa
La responsabilidad no empieza en la planta. En el enfoque de la granja a la mesa, cada eslabón aporta o resta:
- Producción primaria: las Buenas Prácticas Agrícolas (BPA) controlan agua de riego, uso y periodo de carencia de plaguicidas, fertilización, cosecha y transporte.
- Procesamiento: BPM, POES y HACCP en la planta.
- Almacenamiento y transporte: temperatura, separación de productos, vehículos aptos y trazabilidad.
- Comercialización y servicio: cadena de frío en el punto de venta y manipulación higiénica en restaurantes y catering.
- Consumidor: conservación y preparación en casa.
Un exportador ecuatoriano lo comprueba rápido: el comprador internacional no audita solo la planta, audita también al proveedor de materia prima y el transporte. La trazabilidad —poder decir de dónde vino cada lote y a dónde fue— es lo que hace verificable toda esa cadena y lo que permite un retiro de producto rápido y acotado si algo falla.
Inocuidad: quién responde en cada eslabón y con qué documento
La inocuidad no es responsabilidad de un área: se pierde en el eslabón más débil de la cadena y se demuestra con el documento que cada eslabón deja. Esta tabla ordena quién responde de qué y qué papel debe existir cuando alguien pregunta.
| Eslabón | Qué controla | Documento que lo demuestra |
|---|---|---|
| Proveedor de materia prima | Origen, condiciones de producción y transporte | Ficha técnica, certificado de análisis y evaluación del proveedor |
| Recepción | Temperatura, integridad del empaque, fecha y rechazo de lo no conforme | Registro de recepción con criterios de aceptación |
| Almacenamiento | Cadena de frío, rotación y separación de crudos y cocidos | Bitácora de temperatura y control de rotación |
| Proceso | Puntos críticos de control y sus límites | Plan HACCP con sus registros de monitoreo |
| Saneamiento | Limpieza, desinfección y control de plagas | POES con registros de ejecución y verificación |
| Personal | Salud, higiene y capacitación | Fichas médicas, registro de higiene y plan anual de capacitación |
| Producto terminado | Rotulado, trazabilidad y liberación | Registro de liberación y registro sanitario vigente |
| Distribución | Transporte, temperatura y trazabilidad hacia adelante | Guías con lote y registro de condiciones de transporte |
La columna de la derecha es la que decide en una inspección o en un reclamo: el control que no dejó registro no se puede demostrar. Y en inocuidad, no poder demostrarlo equivale a no haberlo hecho, porque la carga de la prueba recae sobre quien pone el producto en el mercado.
El orden en que se construye
Los sistemas de inocuidad se apilan y no se saltan etapas: cada nivel se sostiene sobre el anterior. Intentar certificar HACCP sin BPM y sin POES ejecutados es el error más caro y más frecuente.
- Buenas Prácticas de Manufactura: las condiciones básicas de infraestructura, equipos, personal y procesos. Es el piso obligatorio.
- POES: los procedimientos de limpieza y desinfección con su agente, concentración, frecuencia y verificación.
- HACCP: el análisis de peligros y los puntos críticos de control, con sus límites y su monitoreo.
- Norma de gestión: la capa que integra todo bajo un sistema auditable, como ISO 9001 en calidad o los esquemas específicos de inocuidad.
La pregunta útil para saber en qué nivel está una planta no es cuál certificado tiene, sino esta: si mañana aparece una queja por un lote, ¿en cuánto tiempo puede identificar de qué materia prima salió, quién lo procesó, con qué desinfectante se limpió la línea y a qué clientes se despachó? Ese ejercicio de trazabilidad, cronometrado, dice más que cualquier auditoría documental.
¿Quiere ordenar la inocuidad de su operación?
Diagnosticamos dónde está hoy su planta frente a la norma y armamos la ruta: BPM, POES y plan HACCP, en el orden que su proceso permite sostener. Escríbanos por WhatsApp al 099 640 8902 y revisamos su caso.
Ver la consultoría en inocuidad →
Qué exige la normativa ecuatoriana
En Ecuador la inocuidad de los alimentos procesados la regula y controla la ARCSA. El marco técnico vigente es la Normativa Técnica Sanitaria Sustitutiva para alimentos procesados, plantas procesadoras, establecimientos de distribución, comercialización y transporte, y de alimentación colectiva —Resolución ARCSA-DE-2022-016-AKRG—, reformada parcialmente por la Resolución ARCSA-DE-2025-007-DASP (Registro Oficial 77, del 9 de julio de 2025), que entró en vigencia siete meses después de su publicación. Es la norma que hay que leer hoy: quien siga trabajando con la resolución de 2015 está citando un texto sustituido.
Esa normativa fija las condiciones de Buenas Prácticas de Manufactura: diseño higiénico de las instalaciones, capacitación continua del personal, control de su estado de salud, procedimientos escritos de limpieza y desinfección con agentes, concentraciones y periodicidad, control de plagas dentro del plan de saneamiento y registro escrito de la limpieza y de la calibración de equipos.
A eso se suman las autorizaciones: el permiso de funcionamiento del establecimiento, la notificación sanitaria de cada producto y, cuando corresponde, el certificado de BPM, que además exime del permiso anual mientras esté vigente.
El sistema de aseguramiento de calidad e inocuidad: qué exige como mínimo
La reforma de 2025 sustituyó el numeral 11 del Anexo 1 de requisitos de BPM y dejó la obligación en un solo enunciado: todas las operaciones de fabricación, procesamiento, envasado, almacenamiento y distribución de los alimentos deben estar sujetas a un sistema de aseguramiento de calidad e inocuidad apropiado, cuyos procedimientos de control identifiquen y prevengan los defectos evitables y reduzcan los inevitables a niveles que no representen riesgo para la salud.
Lo útil de esa reforma es que enumera las condiciones mínimas que ese sistema debe considerar. No es una lista de buenas intenciones: es lo que un inspector busca en carpeta.
- Especificaciones de materia prima y producto terminado, con criterios claros de aceptación, liberación, retención o rechazo.
- Formulaciones de cada alimento, con ingredientes y aditivos permitidos y dentro de los límites máximos según el tipo de producto.
- Documentación de planta, equipos y procesos.
- Manuales e instructivos que describan equipos, procesos, almacenamiento, distribución y métodos de laboratorio: todo factor que pueda afectar la inocuidad o la calidad.
- Planes de muestreo y métodos de ensayo reconocidos oficialmente o validados, o un justificante técnico del fabricante que valide la periodicidad de los análisis.
- Sistema de control de alérgenos orientado a evitar la presencia de alérgenos no declarados; cuando por razones tecnológicas no sea totalmente seguro, debe declararse en la etiqueta conforme a la norma de rotulado vigente.
El último punto es el que más se pasa por alto. El control de alérgenos dejó de ser una buena práctica de la industria exportadora para quedar escrito como condición mínima del sistema, y se resuelve en planta con secuencia de producción, limpieza entre lotes y rotulado correcto, no con una declaración genérica de «puede contener».
Retiro de producto: el procedimiento que hay que tener escrito antes
La misma reforma sustituyó el numeral 12 del Anexo 1. Toda empresa debe disponer de un procedimiento de retiro de productos que garantice que lo que no cumple los estándares de seguridad alimentaria sea identificado, ubicado y retirado de todos los puntos necesarios de la cadena de suministro, conforme al instructivo que la Agencia mantiene para el efecto. Y debe contar con una lista de contactos clave para ejecutarlo.
Escrito así suena administrativo; en la práctica es lo que separa un incidente contenido de una crisis. Un retiro se decide en horas y con información incompleta: si en ese momento hay que averiguar a qué distribuidores fue el lote, quién autoriza la decisión y quién habla con la autoridad, ya se perdió. Por eso el procedimiento se redacta y se ensaya cuando no hace falta, y por eso la trazabilidad —saber de dónde vino cada lote y a dónde fue— es lo que permite retirar un lote y no toda la producción del mes.
Qué le cuesta a una empresa fallar en inocuidad
- Retiro de producto del mercado y destrucción del lote afectado.
- Clausura del establecimiento y suspensión de la autorización sanitaria.
- Pérdida del cliente institucional o de la cadena de retail, que suele ser definitiva.
- Rechazo del contenedor en destino en exportación, con el flete y el producto perdidos.
- Daño reputacional, el más caro y el más lento de reparar.
Frente a eso, el costo de sostener un sistema de inocuidad —procedimientos, registros, capacitación, análisis— es bajo y predecible. La inocuidad no es un gasto de cumplimiento: es la condición para tener acceso a los mercados que pagan mejor.
¿Su sistema de inocuidad resiste una auditoría?
Diagnosticamos su planta, levantamos BPM, POES y HACCP, y la preparamos para la certificación que su mercado exige.
¿Qué es la inocuidad alimentaria en pocas palabras?
Es la garantía de que un alimento no causará daño a quien lo consuma si se prepara y se consume como está previsto. Se construye controlando los peligros biológicos, químicos y físicos a lo largo de todo el proceso, y se demuestra con procedimientos y registros.
¿Cuál es la diferencia entre calidad e inocuidad?
La calidad son los atributos que el cliente espera —sabor, textura, presentación, vida útil— y por los que paga. La inocuidad es la seguridad de que el alimento no enferma. Un producto puede tener calidad alta y no ser inocuo; lo inverso no se admite, porque la inocuidad es un requisito legal y no un diferenciador comercial.
¿Quién controla la inocuidad alimentaria en Ecuador?
La ARCSA (Agencia Nacional de Regulación, Control y Vigilancia Sanitaria) regula y controla los alimentos procesados, emite el permiso de funcionamiento y la notificación sanitaria, y registra los certificados de BPM. En producción primaria, las competencias corresponden a la autoridad agropecuaria; los gobiernos municipales, por su parte, controlan los establecimientos según sus propias ordenanzas.
¿Qué sistemas de gestión de inocuidad existen?
Los más usados son BPM y POES como prerrequisitos, HACCP como método de control de peligros y ISO 22000 o FSSC 22000 como sistemas de gestión certificables. En producción primaria se aplican las BPA, y ciertos mercados exigen esquemas privados adicionales del comprador.
¿La inocuidad solo aplica a las plantas de alimentos?
No. Aplica a toda la cadena: fincas, plantas procesadoras, bodegas y transporte, supermercados, restaurantes y servicios de catering. Cambian las exigencias y la escala, no el principio: quien manipula alimentos responde por su inocuidad.
Tres frentes donde se juega la inocuidad en planta
Detrás del sistema hay tres asuntos concretos que deciden el resultado. La higiene del personal no es el aseo individual sino un requisito de BPM con evidencia documental: plan anual de capacitación para todo el personal, fichas médicas al día y reglas escritas de comportamiento en área de proceso. Listeria monocytogenes obliga a cambiar de estrategia porque coloniza la instalación —desagües, juntas, condensados— y no solo el producto: se busca con muestreo ambiental por zonas, no analizando más lotes. Y el análisis microbiológico verifica que el sistema funciona; no hace seguro al lote, porque examina una fracción mínima de él.
En resumen
La inocuidad alimentaria es la condición de que un alimento no dañe al consumidor, y se logra por capas: BPM y POES como base, HACCP para los peligros del producto y un sistema de gestión certificable encima. Si quiere ordenar la suya, vea nuestra consultoría en inocuidad alimentaria.